
Autor
Marie R. Winters


Correr bolsillos con fuelle lateral El procesamiento a alta velocidad presenta un desafío único. Su estructura plegada puede volverse inestable, provocando atascos o desalineaciones. ¿Está perdiendo productividad debido a problemas menores de sincronización? Optimizar su línea de envasado automático requiere un ajuste sistemático, no una solución puntual. Debe auditar toda la línea, optimizar la alimentación y el llenado, y perfeccionar el sellado y los cambios de formato. Esta guía práctica le ayudará a lograr y mantener aumentos de velocidad. Concéntrese en las máquinas que manejan el envasado flexible con precisión. Cada ajuste mejora la eficiencia. Su operación de envasado merece esta atención al detalle.
Analice toda su línea para encontrar la estación más lenta y, a continuación, solucione primero ese cuello de botella.
Reduzca la demora de la bolsa en los puntos de transferencia ajustando las levas de sincronización, los sensores y la presión de la pinza.
Seleccione el tipo de relleno adecuado para su producto para evitar derrames y la contaminación del sello.
Equilibre el tiempo de sellado, la temperatura y la presión para lograr un sellado fuerte sin ralentizar el proceso.
Utilice hojas de configuración basadas en datos y máquinas con servomotores para reducir drásticamente el tiempo de cambio de formato.
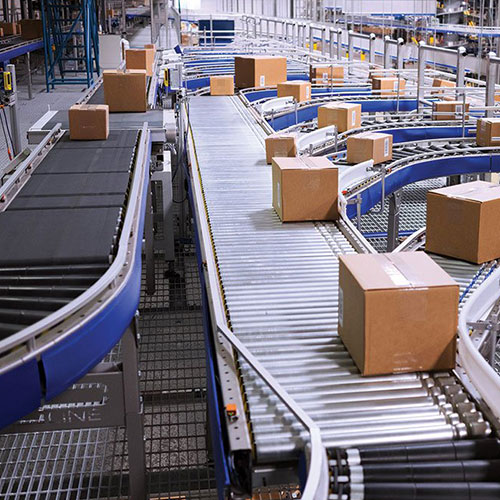
Su línea de envasado funciona como un sistema. La velocidad general es igual al ritmo de la estación más lenta. Primero debe comprender cada paso que sigue su bolsa con fuelle lateral. Comience en el momento en que la bolsa ingresa a la línea. Documente el recorrido a través de cada componente de la máquina.
Mida el tiempo de ciclo real de cada pieza de equipo alrededor de la llenadora:
Incluya la cinta transportadora o cargador de bolsas.
Incluya el sistema de llenado. Este podría ser un sinfín, un pistón, una copa volumétrica o una pesadora de cabezales múltiples.
Incluya el sistema de purga con nitrógeno o el sistema de vacío, si está presente.
Incluir la cinta transportadora de descarga.
Cada estación contribuye al tiempo total. Su equipo de embalaje flexible funciona en conjunto. Un retraso en un área genera un efecto dominó en todo el proceso de embalaje.
Registre el tiempo que cada bolsa permanece en cada estación. Utilice un cronómetro o los registros de datos de la máquina. Busque puntos de indecisión. Los mecanismos de apertura y transferencia de las bolsas con fuelle lateral suelen causar problemas. Su estructura plegada requiere un manejo preciso. Una pequeña desalineación provoca atascos. El formato de bolsa que elija influye en la facilidad con la que la máquina recoge y abre cada bolsa. Sus máquinas de envasado deben manejar este formato de forma consistente. Registre cada movimiento durante el ciclo. Anote cualquier pausa o vacilación. Estos momentos revelan oportunidades de mejora.
Primero, recopile datos de tiempo. Luego, identifique el cuello de botella. La estación más lenta determina su producción máxima. Sus bolsas prefabricadas se mueven por la línea a un ritmo específico. El formato que utilice afecta la velocidad de procesamiento. Mida las bolsas por minuto en cada punto. Compare las cifras con la capacidad nominal de la máquina.
Compara los tiempos de ciclo. La estación con el tiempo más largo limita la eficiencia. Para estas bolsas, la estación de apertura suele ser más lenta. Las pinzas deben sujetar correctamente los pliegues del fuelle, lo que requiere una sincronización precisa. Otro cuello de botella común es la transferencia entre máquinas. La demora en la colocación de las bolsas supone una pérdida de valiosos segundos. La cinta transportadora de descarga también puede generar retrasos si se forman pilas de bolsas.
Calcule la eficacia general de su equipo. Registre los tiempos de inactividad. Identifique qué máquinas causan la mayor cantidad de retrasos. Su equipo de envasado necesita un rendimiento equilibrado. La llenadora no debe esperar al alimentador. La selladora no debe esperar a la llenadora. Una coordinación fluida entre las máquinas mantiene la línea funcionando a máxima velocidad.
Estos datos le ayudan a identificar áreas de mejora. Ajuste las levas de sincronización. Optimice la posición de los sensores. Ajuste con precisión la presión de las pinzas. Cada ajuste acerca su línea de envasado flexible a la velocidad óptima. Sus máquinas de envasado funcionan como un sistema unificado. Los datos correctos del formato de la bolsa le ayudan a establecer los parámetros adecuados. Ahora dispone de una base de referencia para evaluar el progreso. Esta línea de envasado flexible puede funcionar más rápido y con menos interrupciones.
La sección de entrada ofrece la mayor oportunidad para aumentar la velocidad. Reducir las pausas en esta zona incrementa directamente la productividad general del empaquetado. Es necesario un movimiento suave y continuo desde el momento en que cada bolsa entra en la línea. Comience por examinar las levas de sincronización. Estos componentes controlan la secuencia de movimientos. Una pequeña desalineación provoca una pausa. La bolsa se detiene. Toda la línea se ralentiza. Ajuste la sincronización de las levas para eliminar este retraso.
A continuación, compruebe la posición de los sensores. Estos detectan la presencia de la bolsa y activan la siguiente acción. Si un sensor reacciona demasiado tarde, la máquina espera y la distancia entre las bolsas aumenta. Reposicione cada sensor para una respuesta más rápida. El objetivo es una transferencia fluida entre estaciones.
La presión de las pinzas también es importante. Deben sujetar firmemente la bolsa con fuelle lateral sin aplastar los pliegues. Una presión excesiva deforma la bolsa, mientras que una presión insuficiente provoca que se deslice. Ajuste esta configuración con precisión. Sus máquinas automáticas de envasado flexible requieren una fuerza de agarre precisa. Pruebe diferentes presiones. Observe el comportamiento de la bolsa. Encuentre la configuración que mantenga la bolsa estable durante cada transferencia.
Los fallos en la apertura de las bolsas provocan grandes retrasos. La humedad o el calor pueden hacer que la boca de la bolsa se atasque. Un vacío insuficiente durante la apertura también causa problemas. Optimice el tiempo de vacío. Asegúrese de que la succión abra la bolsa por completo. Añada asistencia de soplado de aire si es necesario. Esto evita una apertura incompleta. Se evitan los derrames. La línea funciona más rápido. Sus máquinas de envasado deben funcionar en perfecta sincronía.
La electricidad estática genera otro problema. Las partículas pegajosas se adhieren a la película, provocando atascos. Instale eliminadores de estática cerca de los puntos de transferencia. Las barras ionizadoras neutralizan la carga, permitiendo que las bolsas se muevan libremente y que su equipo de envasado flexible funcione sin interrupciones.
La transferencia entre la entrada y la estación de llenado es fundamental. Sincronice estas dos secciones. La bolsa debe llegar justo cuando la llenadora esté lista. Cualquier desfase genera un cuello de botella. Ajuste la sincronización de la cinta transportadora de descarga. Adapte su velocidad al ciclo de llenado. Su máquina de llenado de bolsas prefabricadas funciona mejor cuando la entrada suministra bolsas prefabricadas de forma constante. Todas las máquinas de la línea deben estar sincronizadas.
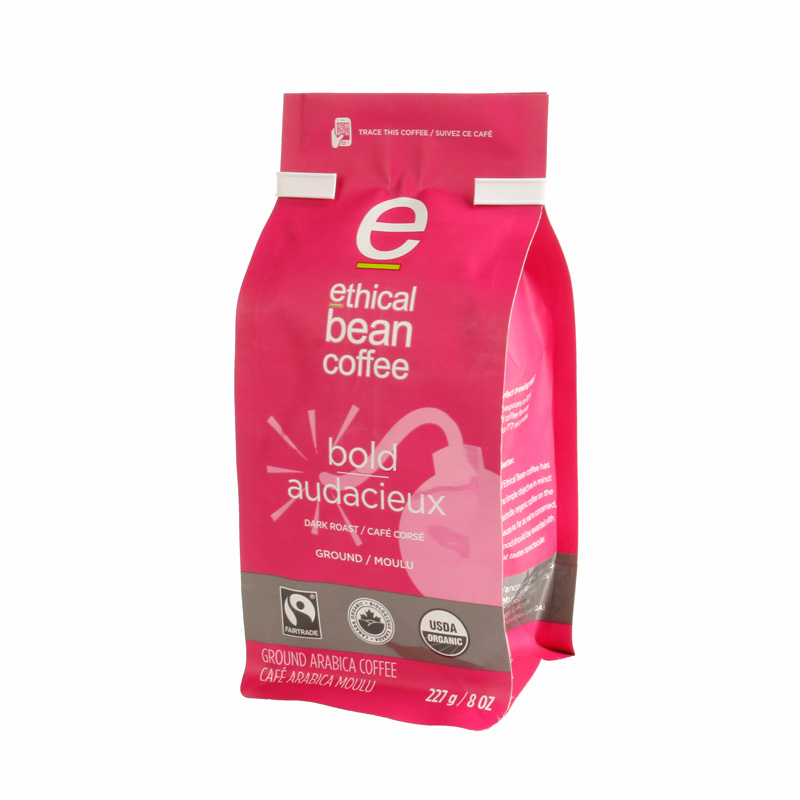
El método de llenado debe ajustarse a las características de su producto. Esta elección influye directamente en la velocidad y precisión del envasado. Para productos granulados de flujo libre, un dosificador volumétrico funciona bien. Utiliza un vaso específico para medir el producto. Este método es rápido y fiable. Azúcar, sal, alimento para mascotas y granos de café se envasan de forma eficiente con este método. El dosificador volumétrico se integra fácilmente en su sistema de envasado.
Para polvos, una llenadora de tornillo sin fin ofrece un mejor control. Es apta tanto para polvos fluidos como para polvos no fluidos. Las llenadoras vibratorias también son adecuadas para productos fluidos. Estas opciones evitan la generación de polvo y mantienen la precisión. Sus máquinas de envasado deben ser compatibles con el tipo de producto específico. Elija la llenadora adecuada para su material.
Los productos pegajosos requieren un enfoque diferente. Los líquidos y geles de alta viscosidad necesitan un manejo especial. Una bomba cerámica evita el goteo en los bordes del sellado. Esta tecnología mantiene una precisión de llenado de ±0,5 % para geles farmacéuticos pegajosos. La bomba protege eficazmente las costosas materias primas y garantiza el estricto cumplimiento de las normas GMP. Su máquina de llenado de bolsas prefabricada puede integrar este diseño modular de estación de llenado.
Es fundamental evitar la contaminación del sello. El producto pegajoso puede formar hilos entre los llenados. Ajuste el parámetro de descarga escalonada en la interfaz hombre-máquina (HMI). Retrase el tiempo de cierre de las mordazas. Esto permite que el producto se asiente por completo. Se eliminan los hilos. El sello permanece limpio. Limpie las mordazas regularmente con un cepillo de latón. Nunca utilice acero. El producto pegajoso quemado se acumula con el tiempo. La limpieza regular previene atascos.
Es fundamental encontrar el equilibrio entre velocidad y precisión de llenado. Una máquina de envasado de bolsas de alta velocidad alcanza hasta 100 bolsas por minuto. La serie SW-Y utiliza un diseño rotativo de 8 estaciones. Todas las estaciones funcionan simultáneamente, lo que mantiene un alto rendimiento. La bomba dosificadora proporciona un ajuste de volumen preciso. El PLC almacena hasta 50 recetas, lo que permite cambios rápidos sin necesidad de reequipamiento mecánico. Su operación de envasado gana en velocidad y precisión.
Su máquina de llenado de bolsas prefabricadas debe coincidir con el resto de la línea de envasado. La velocidad de llenado debe estar alineada con las secciones de alimentación y sellado. Mida el tiempo de ciclo de cada estación. Ajuste la salida de llenado en consecuencia. Esta coordinación maximiza su eficiencia general. línea de embalaje flexible Funciona a pleno rendimiento. Todos los componentes trabajan en armonía. El resultado es un mayor rendimiento con menos interrupciones.
En el envasado a alta velocidad, la integridad del sellado es fundamental. Es necesario optimizar tres parámetros clave: tiempo de sellado, temperatura y presión. La relación entre estas variables determina la velocidad de producción y la calidad del envase. Toda operación de envasado depende de este equilibrio. El tiempo de cambio entre los distintos tipos de film también afecta a la eficiencia general.
La velocidad de la máquina influye directamente en el tiempo de espera. Si la máquina funciona demasiado rápido, el tiempo de espera es insuficiente, lo que debilita el sellado. Si funciona demasiado lento, el tiempo de espera es excesivo: la película se quema, el sellado se vuelve quebradizo y el borde se agrieta. Es necesario encontrar el punto óptimo entre estos dos extremos. Sus máquinas de envasado flexible deben operar dentro de este rango. El tiempo de cambio para cada configuración de sellado afecta su programa de producción.
Comience con la temperatura. Cada tipo de película tiene un rango de sellado recomendado. Ajuste la temperatura en el extremo inferior de dicho rango. Ajuste el tiempo de sellado para lograr una unión completa. Aumente la presión si observa un sellado irregular en el ancho de las mordazas. Una presión excesiva puede adelgazar la película. Esta calibración precisa se aplica a todas las aplicaciones de embalaje flexible. El tiempo de cambio para nuevos tipos de película se reduce al almacenar estos parámetros.
Para medir la calidad del sellado, combine diferentes métodos de prueba. La prueba de resistencia al despegue mide la fuerza necesaria para separar un sello enfriado. La prueba de adherencia en caliente mide la resistencia del sellado mientras aún está caliente. Esto es fundamental para líneas de envasado de alta velocidad. La prueba de resistencia a la rotura evalúa la tolerancia a la presión interna. La prueba de vacío de agua permite una detección visual rápida de fugas. La prueba de disminución de presión cuantifica el tamaño de la fuga. Utilice estos métodos conjuntamente para validar sus ajustes.
El objetivo es lograr el tiempo mínimo de sellado que cumpla con los controles de calidad. Realice pruebas con diferentes tiempos de permanencia. Registre los resultados. Determine el tiempo mínimo que produzca un sellado resistente. Este será su valor de referencia. Sus máquinas de envasado flexible mantendrán este equilibrio. La configuración adecuada del envasado evita el desperdicio. El tiempo de cambio entre ciclos de producción disminuye con parámetros consistentes.
Los cambios de formato consumen un tiempo de producción considerable. Puede reducir este tiempo de inactividad con un enfoque basado en datos. Cree una hoja de configuración para cada formato de bolsa y tipo de película. Almacene los parámetros óptimos de temperatura, tiempo de sellado, presión y velocidad de la máquina. Esto permite a los operarios introducir rápidamente los valores preestablecidos. El tiempo de cambio de formato para cada SKU se reduce significativamente.
Los sistemas de cambio de formato basados en datos muestran claras ventajas. Las máquinas servoaccionadas con almacenamiento de recetas superan el cambio manual. El tiempo de cambio para una bolsa con fuelle de 150 mm a 200 mm se reduce de 45 minutos a 15 minutos. La duración del cambio mejora en 30 minutos. El desperdicio de preparación por cambio disminuye. Con tres SKU por día, el cambio manual desperdicia aproximadamente 150 bolsas. Los sistemas servoaccionados desperdician menos de 10 bolsas. El ahorro anual en bolsas alcanza aproximadamente las 35 000 bolsas. Esto reduce los costos de material y mejora la eficiencia del empaque.
El movimiento de las mordazas accionado por servomotor elimina la necesidad de cambiar el hardware. Puede alternar entre diferentes estructuras de bolsas sin ajustes mecánicos. Esto reduce directamente el tiempo de cambio. Los controladores de temperatura PID mantienen una tolerancia de ±1,5 °C en diferentes perfiles de mordazas de sellado. Esto permite ajustes rápidos de temperatura basados en recetas sin necesidad de recalibración manual. El almacenamiento de recetas permite recuperar instantáneamente la configuración de la máquina para cada SKU. La duración del cambio para cada configuración mejora.
Estas capacidades permiten realizar cambios de formato basados en datos. Usted almacena y ejecuta parámetros precisos de la máquina. La máquina automática se encarga del resto. Su equipo de envasado se adapta a los nuevos requisitos. El ahorro en el tiempo de cambio se acumula con los múltiples cambios diarios. Este enfoque para reducir el tiempo de inactividad ofrece resultados cuantificables para su línea de envasado.
Considere la posibilidad de utilizar sistemas de cambio rápido de herramientas para reducir aún más el tiempo de cambio. Estos sistemas permiten intercambiar rápidamente las mordazas de sellado, las placas de conformado y otros componentes. Los sistemas de cambio rápido de herramientas minimizan los ajustes entre ciclos de producción, lo que reduce aún más la duración del cambio. Su línea de envasado recupera su velocidad máxima más rápidamente. La reducción del tiempo de cambio mejora la eficacia general del equipo. Los sistemas de cambio rápido de herramientas también reducen el esfuerzo físico de los operarios, lo que permite realizar ajustes de herramientas más rápidos y precisos.
Para bolsa con fuelle lateral de alta resistencia Se aplican los mismos principios a todos los formatos. Se requieren ajustes precisos para películas más gruesas y productos más pesados. El tiempo de cambio para estos formatos también disminuye con las hojas de configuración basadas en datos. Bioflexi Ofrecen opciones fiables para aplicaciones exigentes. Sus productos funcionan a la perfección con ajustes de máquina optimizados. Su línea de envasado se beneficia de una calidad constante y un rendimiento predecible. Su operación de envasado flexible obtiene una ventaja competitiva. Las mejoras en el envasado se acumulan con el tiempo.
Para lograr una alta velocidad con bolsas con fuelle lateral, es fundamental optimizar de forma integral toda la línea de envasado. Analice el sistema para identificar cuellos de botella. Ajuste la alimentación y el llenado. Optimice el sellado y el tiempo de cambio. El tiempo de cambio disminuye con cada ajuste. La optimización del tiempo de cambio en los equipos de envasado flexible maximiza la eficiencia de la producción. Cada mejora en el tiempo de cambio fortalece el proceso. El tiempo de cambio se vuelve más predecible.
Este enfoque en la reducción del tiempo de inactividad genera una ventaja competitiva. Su operación de empaquetado gana velocidad. Sus máquinas de empaquetado funcionan como un sistema coordinado. Las máquinas ofrecen un rendimiento constante. Su línea de empaquetado flexible funciona a plena capacidad. Sus máquinas requieren menos ajustes.
Adopte la mejora continua. Mida cada cambio. Su eficiencia en el empaquetado aumentará.
Las estaciones de apertura y transferencia son las que provocan más retrasos. bolsillos con fuelle lateralLa demora en la colocación de la bolsa en estos puntos limita la velocidad de envasado. Los ajustes de tiempo adecuados reducen el tiempo de cambio entre formatos.
Comience con una temperatura baja y aumente el tiempo de permanencia hasta que el sellado supere las pruebas de resistencia. Los distintos tipos de película requieren ajustes diferentes. Guarde estos parámetros para reducir el tiempo de cambio en sus máquinas.
Los dosificadores de cerámica evitan goteos y la contaminación del sello. Manejan geles y líquidos viscosos con una precisión de ±0,5 %. Esta opción mejora la fiabilidad del envasado y reduce el tiempo de limpieza.
Utilice hojas de configuración basadas en datos con parámetros almacenados. Las máquinas con servocontrol recuperan las recetas al instante. Este método reduce el tiempo de cambio de 45 a 15 minutos. La duración del cambio disminuye significativamente con cada cambio. Reducir el tiempo de cambio entre SKU mejora la eficiencia del empaquetado. Un menor tiempo de cambio implica más tiempo de producción. Cada tiempo de cambio optimizado ahorra valiosos minutos.
Su estructura plegada requiere una manipulación precisa. Unas pinzas mal alineadas o un vacío inadecuado provocan atascos. La calibración periódica de su equipo de embalaje previene estos problemas. Los ajustes optimizados reducen el tiempo de cambio entre ciclos de producción.
Si quieres trabajar con nosotros o simplemente quieres contactarnos, ¡nos encantaría saber de ti!
Derechos de autor
@ 2026 Shanghai BioPouches Co., Ltd Reservados todos los derechos
. RED SOPORTADA
dejar un mensaje